Un atelier de production bien organisé réduit les attentes et les déplacements
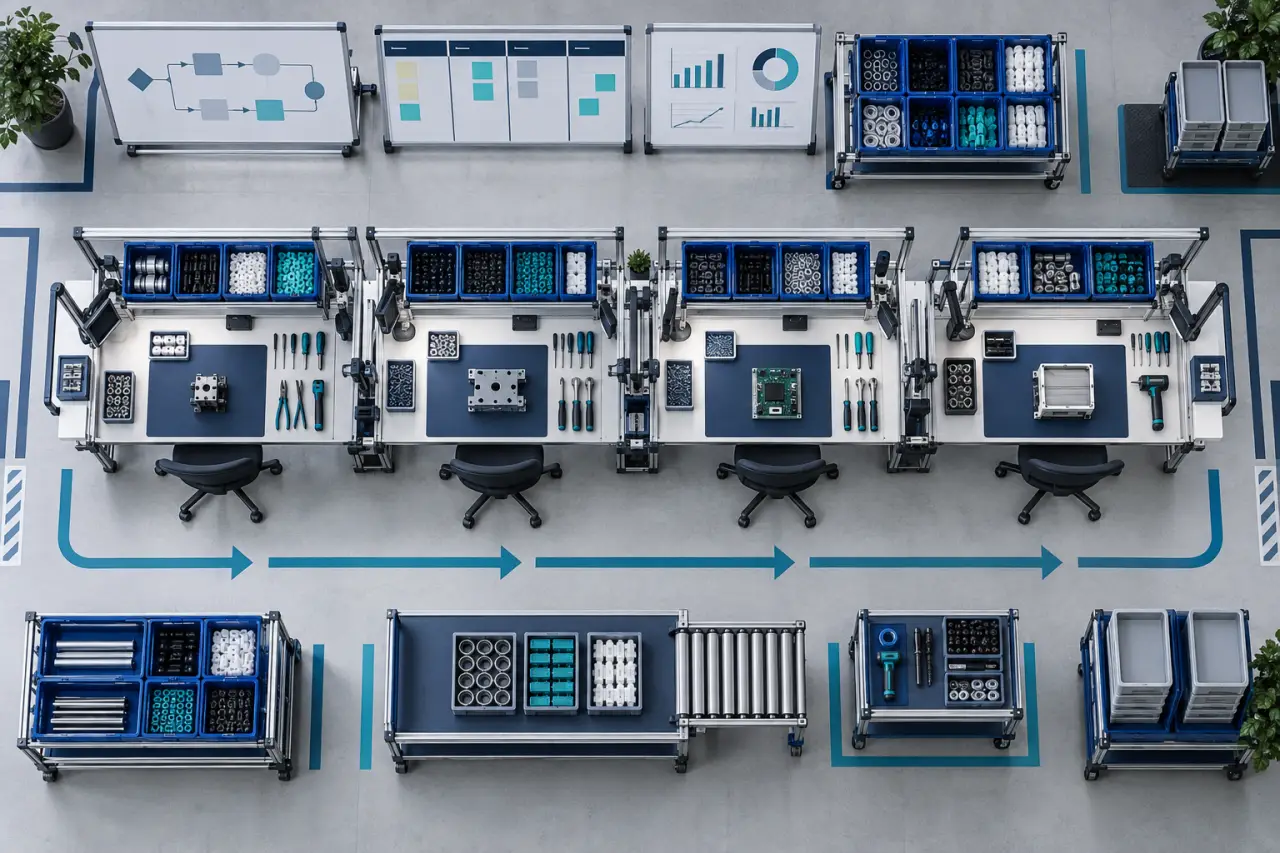
Une organisation d’atelier de production efficace ne consiste pas à « ranger » l’espace. Elle vise à faire avancer la matière, l’information et les équipes sans rupture inutile. Lorsqu’un opérateur cherche un composant, contourne une palette ou attend une validation, l’atelier perd du temps, de la capacité et parfois en qualité. La bonne démarche part donc du terrain, puis transforme progressivement les flux, les postes et les règles de pilotage.
Partir des flux réels plutôt que du plan de l’atelier
Un plan d’implantation peut sembler logique sur le papier tout en créant des détours coûteux au quotidien. Avant de déplacer une machine ou de commander du mobilier, observez le parcours réel d’une commande : arrivée des matières, contrôle, stockage, préparation, transformation, contrôle qualité, emballage et expédition. Cette lecture fait apparaître les croisements, les retours en arrière et les attentes entre deux opérations.
Testez vos connaissances sur l’organisation d’un atelier
Cartographier le parcours d’un produit représentatif
Choisissez une référence fabriquée fréquemment, ou une famille de produits qui mobilise plusieurs postes. Suivez-la physiquement, chronométrez les temps d’attente et notez chaque déplacement. La Value Stream Mapping (VSM) aide à visualiser ce flux de valeur, mais une feuille d’observation suffit pour commencer. L’objectif est de distinguer le temps qui transforme réellement le produit de celui consacré au transport, à la recherche, au stockage ou à la reprise.
Repérez en priorité les Muda, c’est-à-dire les gaspillages : surstockage, mouvements inutiles, surproduction, défauts, attentes et transports excessifs. Un chariot qui effectue plusieurs allers-retours parce que les consommables sont éloignés constitue un signal concret. Demander aux équipes d’aller plus vite ne règle pas le problème. Il faut supprimer la cause du trajet.
Définir des objectifs compatibles entre eux
La productivité n’est pas le seul critère d’une bonne organisation. Un atelier performant doit aussi préserver la sécurité, l’ergonomie, la qualité, la traçabilité et la capacité à absorber les variations de charge. Formalisez quelques priorités mesurables : réduire les encours, raccourcir le délai de traversée, limiter les manutentions, diminuer les défauts ou sécuriser une zone de circulation. Ces choix évitent de créer un gain local qui dégrade le reste de la chaîne.
Concevoir des zones lisibles et un flux sans croisements
L’agencement doit traduire la séquence de fabrication. Dans la mesure du possible, les matières progressent dans un sens unique, de la réception vers l’expédition, sans revenir sur leurs pas ni croiser les piétons. Le flux continu n’impose pas une ligne rigide : il peut prendre la forme d’îlots, de cellules en U ou de zones modulaires selon les volumes, les machines et la variété produite.
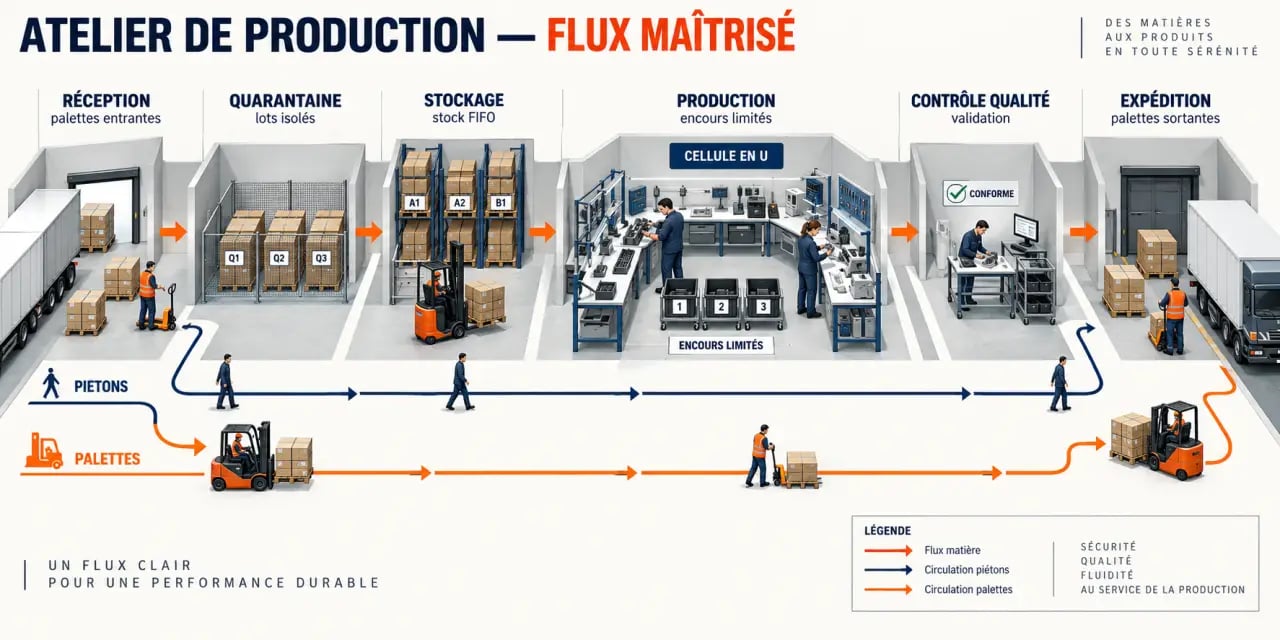
- Réception et quarantaine : identifiez clairement les matières à contrôler pour éviter tout mélange avec le stock utilisable.
- Stockage au plus juste : placez les composants à forte rotation près de leur point de consommation et attribuez une adresse à chaque emplacement.
- Production et contrôle : rapprochez les opérations successives sans oublier l’espace nécessaire aux réglages, aux contrôles et aux interventions de maintenance.
- Encours limité : matérialisez les emplacements autorisés entre les postes pour empêcher les palettes d’occuper les allées.
- Expédition distincte : séparez les produits finis des matières entrantes et maintenez une circulation dégagée.
Le marquage au sol, les pictogrammes et les étiquettes rendent cette organisation immédiatement compréhensible. Ils doivent toutefois correspondre aux pratiques réelles. Un marquage effacé, des emplacements non respectés ou une couleur dont la signification n’est pas partagée finissent par produire l’effet inverse. L’information visuelle devient alors du bruit.
La jauge la plus utile n’est pas toujours affichée sur une machine : c’est la largeur libre que l’atelier conserve en permanence dans ses voies de passage. Quand les encours débordent dans les allées, ils révèlent souvent un déséquilibre en amont, une taille de lot trop grande ou un poste goulot. Mesurer régulièrement l’occupation des zones tampons, plutôt que leur seule capacité théorique, aide à traiter la congestion avant qu’elle ne devienne une nouvelle norme.
Stabiliser les postes avec le 5S et des standards utiles
La méthode 5S crée les conditions d’un atelier fiable : trier l’inutile, ranger, nettoyer, standardiser et maintenir. Elle ne se résume pas à une opération de nettoyage ponctuelle. Elle réduit le temps de recherche, aide à détecter plus tôt une fuite ou une usure et rend les écarts visibles dès leur apparition.
Concevoir des équipements de travail plus sûrs grâce à l’ergonomie — Ce document de référence de l’INRS explique comment dépasser les antagonismes entre normes produits et ergonomie en s’appuyant sur le retour d’expérience.
Organiser chaque poste autour du geste de travail
Placez les outils, les pièces et les documents selon leur fréquence d’utilisation et la logique du geste. Les éléments les plus sollicités doivent rester accessibles sans torsion, extension répétée ni déplacement superflu. Définissez aussi un niveau de réapprovisionnement clair pour les consommables. Cette organisation améliore l’ergonomie et réduit les ruptures qui obligent l’opérateur à quitter son poste.
Un standard de travail décrit le meilleur mode opératoire connu à un instant donné : ordre des étapes, points de contrôle, paramètres essentiels, matériel requis et réaction à adopter en cas d’anomalie. Il ne doit pas figer les équipes. Il fournit une base commune pour former, sécuriser la qualité et améliorer la méthode grâce au Kaizen.
Choisir les outils Lean selon le problème rencontré
| Outil | Usage principal | Résultat attendu |
|---|---|---|
| 5S | Stabiliser les postes et les zones communes | Moins de recherche, plus de sécurité et d’ordre |
| VSM | Analyser le flux de valeur de bout en bout | Repérage des attentes, stocks et ruptures |
| Kanban | Piloter le réapprovisionnement ou l’avancement | Encours maîtrisés et information visible |
| ERP | Planifier, ordonnancer et gérer les stocks | Décisions mieux coordonnées avec le terrain |
| KPI | Suivre les résultats et les écarts | Amélioration continue fondée sur des faits |
Faire du management visuel un outil de décision quotidienne
Le management visuel permet à chacun de comprendre rapidement la situation : priorité de fabrication, charge en cours, niveau d’encours, anomalie qualité, objectif du jour ou état d’une machine. Un tableau Kanban, un panneau d’affichage ou un écran de diffusion n’a d’intérêt que si l’information est à jour, comprise et suivie d’une décision.
Installez les informations là où elles sont utilisées. Au poste, privilégiez les instructions, le contrôle et les alertes immédiates. À l’entrée de la zone, affichez les priorités et les règles de circulation. Pour le pilotage d’équipe, un tableau quotidien peut présenter quelques indicateurs, les problèmes ouverts, le responsable désigné et la prochaine action. Limitez-vous à ce qui aide réellement à agir : trop d’indicateurs masquent les urgences.
Les Gemba Walks, ou tournées terrain, complètent utilement les tableaux. Le responsable observe le travail là où il se réalise, interroge les opérateurs sur les irritants et vérifie l’écart entre le standard prévu et la réalité. Cette présence ne doit pas se limiter à un contrôle. Elle sert à lever des obstacles concrets, comme un outillage manquant, un flux mal dimensionné ou une information absente.
Piloter l’amélioration sans désorganiser la production
Une nouvelle organisation doit être testée, mesurée puis ajustée. Commencez par une zone pilote ou une famille de produits, surtout si l’atelier fabrique de petites séries ou des références très variables. Impliquez les opérateurs, la maintenance, la qualité, la logistique et l’encadrement. Chacun observe une partie différente des contraintes et peut signaler des effets que les autres ne voient pas.
Suivre peu de KPI, mais les relier aux actions
Les indicateurs de performance les plus utiles sont ceux que l’équipe peut influencer. Selon votre activité, suivez par exemple le délai de traversée, le niveau d’encours, le taux de rebut, les arrêts, le respect du planning, les incidents de sécurité ou les kilomètres parcourus par les flux internes. Analysez les écarts à cadence régulière et associez chaque problème à une action, un pilote et une échéance.
Enfin, préservez une part de flexibilité. Des emplacements mobiles, des postes modulaires et des règles simples de changement de série rendent l’atelier plus réactif sans sacrifier sa lisibilité. L’organisation d’atelier de production n’est jamais définitivement achevée. Elle devient performante lorsque les équipes peuvent voir les écarts, les traiter et maintenir les améliorations utiles.