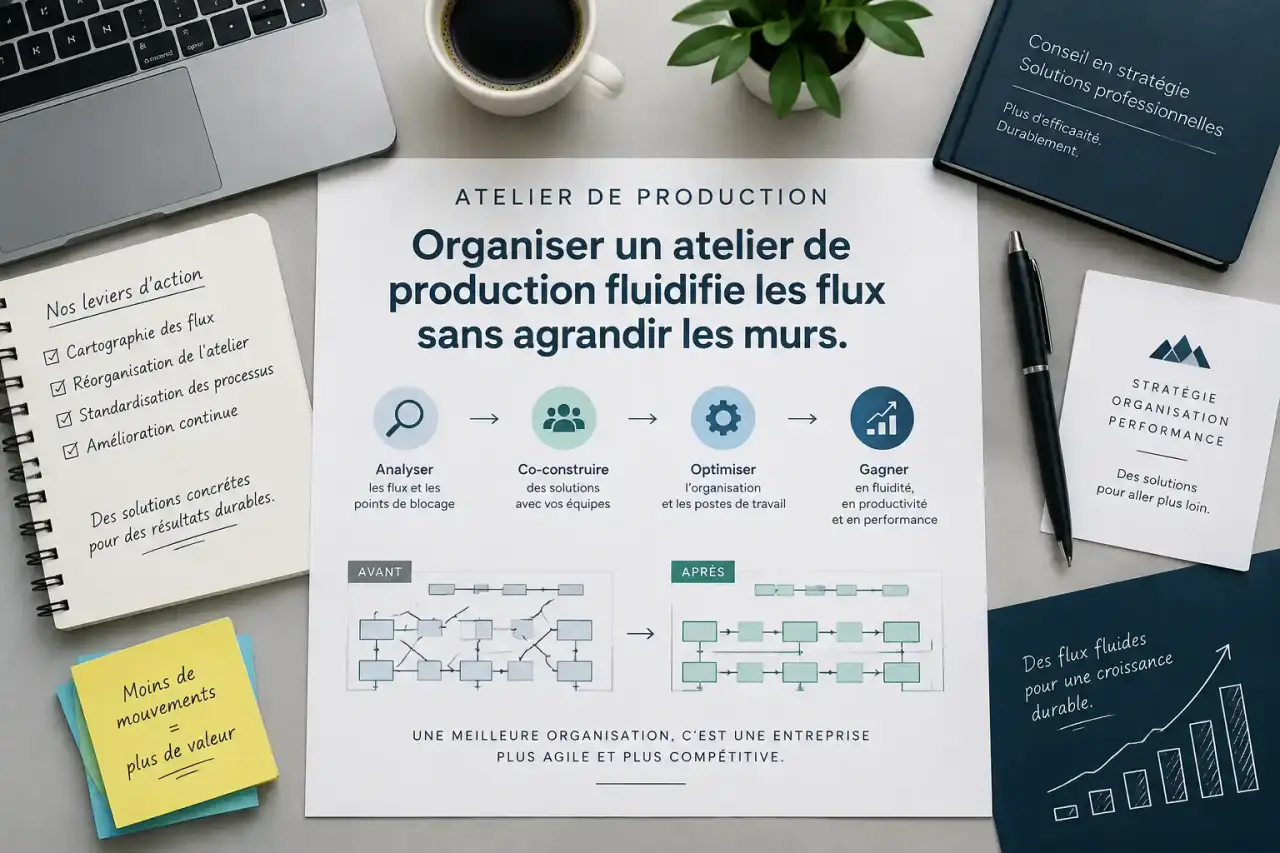
Organiser un atelier de production fluidifie les flux sans agrandir les murs
Partir du terrain avant de modifier l’implantation
Un nouvel agencement ne résout rien s’il repose sur des hypothèses plutôt que sur les causes réelles des difficultés. Avant toute décision, définissez les résultats attendus : réduire le temps de traversée, supprimer un goulot d’étranglement, limiter les stocks intermédiaires, sécuriser une circulation ou absorber une évolution de la demande. Ces objectifs donnent un cadre aux arbitrages entre surface, équipements, confort de travail et coût du changement.
Calculateur de TRS d’atelier
Saisissez les trois composantes du taux de rendement synthétique pour obtenir le résultat global.
Observer la chaîne de valeur et les pertes de temps
Réalisez un Gemba Walk, c’est-à-dire une observation directe sur le terrain, avec les opérateurs, le chef d’atelier, la maintenance et la qualité. Suivez un ordre de fabrication depuis la réception des matières premières jusqu’à l’expédition. Relevez les distances parcourues, les temps d’attente, les retours en arrière, les recherches d’outils, les retouches et les interruptions machine. Une Value Stream Mapping, ou VSM, permet ensuite de visualiser la chaîne de valeur et de distinguer les opérations utiles des Muda, ces activités sans valeur ajoutée.
Ne limitez pas le diagnostic au flux physique. Une pièce peut rester immobile parce qu’une consigne est absente, qu’un contrôle intervient trop tard ou qu’une information de planning n’est pas visible. Identifiez aussi les blocages liés aux informations et aux décisions. Vous éviterez ainsi de financer un réaménagement alors qu’un standard de travail ou un tableau de pilotage peut suffire.
Établir une liste de priorités réaliste
Classez les actions selon leur impact et leur effort de mise en œuvre. Le marquage d’une zone, le rapprochement d’un consommable ou la suppression d’un stockage dormant offrent souvent des gains rapides. Le déplacement d’une machine, la création d’une mezzanine ou l’installation de rails suspendus exigent une étude des contraintes techniques, des flux, de la sécurité et de la maintenance. Testez les changements importants sur une zone pilote avant de les généraliser, puis mesurez leur effet sur le travail quotidien.
Choisir un flux et un agencement adaptés à la production
L’implantation doit suivre le produit et son volume de fabrication, non l’inverse. L’objectif est d’obtenir un parcours lisible : réception, stockage utile, préparation, transformation, contrôle, emballage et produits finis. Les circulations des piétons, des chariots et des matières doivent être séparées lorsque cela est nécessaire, sans croisement dangereux ni retour inutile.
Organiser les flux et circulations pour prévenir les risques en atelier — La brochure officielle de l’INRS présente une méthode pour aménager les flux et les circulations en atelier tout en réduisant les risques professionnels.
| Type d’agencement | Usage pertinent | Point de vigilance |
|---|---|---|
| Ligne | Production répétitive avec séquence stable | Équilibrer les postes pour éviter l’accumulation avant le goulot |
| En U | Petites ou moyennes séries, équipes polyvalentes | Définir clairement les entrées, les sorties et les responsabilités |
| Fonctionnel | Produits variés utilisant les mêmes procédés | Maîtriser les déplacements entre zones spécialisées |
| Îlots | Familles de produits ou assemblages complets | Garantir l’alimentation de chaque îlot et la polyvalence |
Réduire les déplacements sans créer de congestion
Placez les composants à forte rotation près du poste qui les consomme et les produits finis à proximité de l’expédition. Les zones tampon doivent être limitées et identifiées. Elles protègent le flux, mais deviennent vite du surstock si leur capacité n’est pas définie. Des étagères modulables, des panneaux perforés et des contenants repérés facilitent l’accès sans encombrer les allées. Exploiter la hauteur peut être pertinent, à condition de préserver l’accessibilité et la sécurité des manutentions.
Chaque poste doit aussi guider le geste sans le contraindre. Un support incliné, un rail de présentation, un gabarit ou une desserte positionnée à portée de main réduit les torsions, les prises incertaines et les hésitations. Ce type d’équipement rend la bonne séquence plus naturelle. L’ergonomie du poste contribue ainsi directement à la qualité, à la régularité et au confort de travail.
Stabiliser le quotidien avec le 5S et le management visuel
Le Lean Manufacturing cherche à améliorer le flux en éliminant les pertes, plutôt qu’en demandant simplement de travailler plus vite. La méthode 5S fournit une base solide : trier l’utile, situer chaque élément, nettoyer, standardiser, puis maintenir. Elle transforme un rangement ponctuel en règle de fonctionnement quotidienne et facilite la détection des écarts.
Rendre l’écart visible immédiatement
Le management visuel rend l’état normal et l’anomalie compréhensibles en quelques secondes. Utilisez un marquage au sol pour les allées, les palettes, les zones de quarantaine, les déchets et les emplacements de sécurité. Des pictogrammes, des silhouettes d’outils et des étiquettes de stockage limitent les recherches et les erreurs de remise en place. Au poste, une instruction courte et illustrée, un contrôle de premier niveau et un repère de quantité peuvent suffire à sécuriser l’exécution.
Un tableau Kanban aide à déclencher le réapprovisionnement ou le passage à l’étape suivante selon un besoin réel. Associé à un Andon, signal visuel d’alerte, il permet de faire remonter une dérive sans attendre la réunion suivante. L’outil ne doit toutefois pas devenir un affichage supplémentaire. Chaque information présentée doit avoir un responsable, une fréquence de mise à jour et une action attendue.
Protéger les équipes et rendre l’atelier plus flexible
Une organisation performante reste praticable lors d’un pic de charge, d’une absence ou d’un changement de série. Prévoyez des postes réglables, des zones de prise et de dépose à bonne hauteur, ainsi que des aides à la manutention pour réduire la fatigue et les troubles musculosquelettiques. Les palans et les rails suspendus peuvent éviter des ports de charge. L’implantation des commandes et des outils doit aussi limiter les extensions répétées et les postures contraignantes.
Formalisez un plan de circulation : sens de déplacement, traversées, zones interdites, visibilité aux intersections et accès aux moyens de secours. La sécurité ne doit pas reposer sur la vigilance individuelle. Elle se conçoit dans les dimensions des allées, la séparation des flux et le rangement. Les principes de l’ISO 45001 peuvent guider cette approche de prévention, sans remplacer l’analyse des risques propre à chaque site.
Faire des opérateurs les acteurs du changement
Les opérateurs connaissent les micro-arrêts, les contournements et les gestes contraignants que les plans ne montrent pas. Organisez des essais, recueillez leurs propositions et ajustez les standards après un temps d’utilisation réel. Une matrice de polyvalence aide à repérer les compétences disponibles et à former progressivement plusieurs personnes sur les postes critiques. Cette participation facilite l’acceptation du nouvel agencement et renforce la capacité de l’atelier à répondre aux aléas.
Le changement doit également préciser qui décide, qui forme et qui vérifie l’application des nouveaux standards. Un point de suivi après le déploiement permet de corriger rapidement un emplacement mal choisi, une consigne imprécise ou une charge de travail mal répartie. L’organisation reste ainsi réversible et peut évoluer sans attendre un nouveau projet complet.
Piloter les résultats pour entretenir l’amélioration continue
Après le déploiement, mesurez peu d’indicateurs, mais mesurez-les régulièrement. Le TRS, ou taux de rendement synthétique, relie disponibilité, performance et qualité des équipements. Suivez aussi le temps de traversée, le respect du délai, le niveau de rebuts, les arrêts non planifiés, les encours et les incidents de sécurité. Un indicateur sans définition commune ni action associée ne pilote pas la production.
- Chaque jour : sécurité, production réalisée, anomalies, manque de matière et arrêts.
- Chaque semaine : causes récurrentes, qualité, retards, encours et actions correctives.
- Chaque mois : évolution du TRS, capacité, maintenance, polyvalence et efficacité des chantiers engagés.
Un ERP ou un logiciel de gestion des stocks et de la production apporte une vision plus fiable des ordres, des consommations et des niveaux de stock. Des capteurs connectés peuvent compléter ce pilotage en détectant des signaux annonciateurs de panne, dans une logique de maintenance préventive ou prédictive. La technologie reste toutefois un moyen. Le progrès durable vient d’un cycle Kaizen simple : observer, corriger, vérifier, puis standardiser ce qui fonctionne.
Cette revue régulière permet de relier les décisions d’aménagement aux résultats obtenus. Si un déplacement diminue sans améliorer le délai, si un stock baisse mais provoque des ruptures, ou si un nouveau standard augmente les contournements, l’équipe dispose d’un signal pour ajuster l’organisation. L’atelier progresse alors par décisions mesurées plutôt que par réaménagements successifs.